證件套客製實錄:台積電工程師節的荔枝紋壓凸皮套,不上一滴墨的記憶點
證件套客製不只是印 logo。拆解台積電工程師節紀念證件套:荔枝紋皮面同色壓凸科技圖騰、黑織帶燙金頸繩與金屬快拆扣,從材料、熱壓溫度到頸繩印法,整理同類紀念型識別配件可照著走的五個決定。
證件套客製,最容易被當成「印個 logo 就好」的品項。可是一只每天掛在胸前、一年要被看上幾百次的皮套,真正決定它有沒有記憶點的,往往是那一層不上色的紋路。
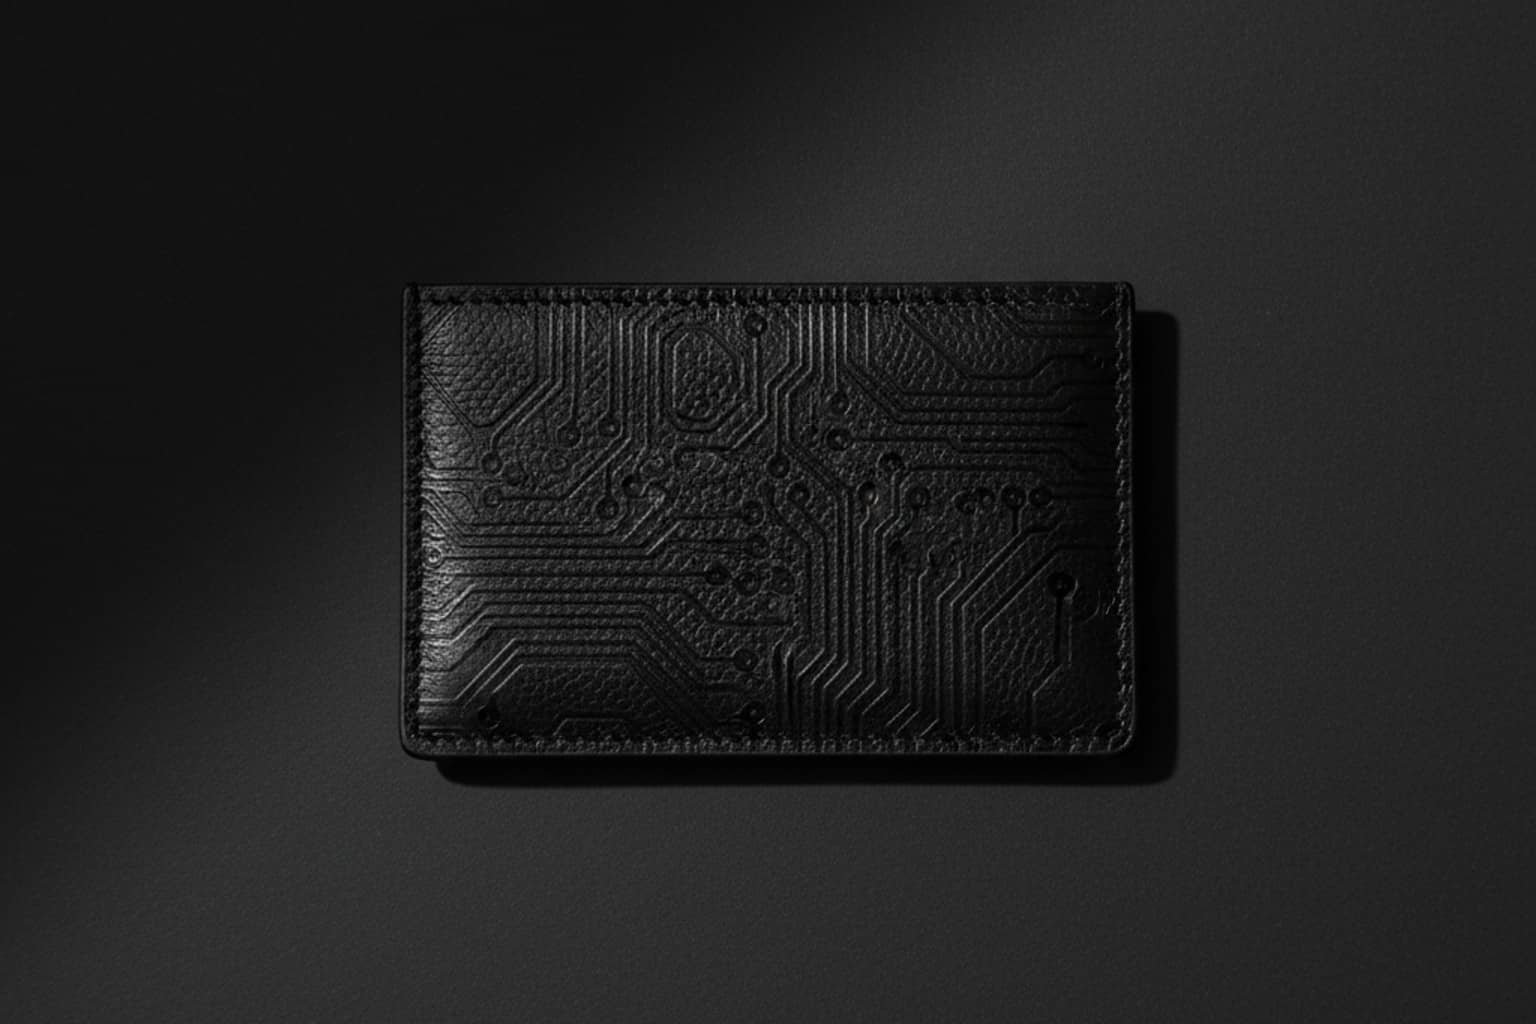
這篇拆的是一個已公開在 交付案例 裡的實例:台積電工程師節的紀念識別證配件。需求只有兩行——要低調有科技感、要天天佩戴耐用;最後交付的是荔枝紋黑色皮面上,一整片同色壓凸的科技圖騰,配一條黑織帶燙金字頸繩與金屬快拆扣。我們把這件東西從材料、壓紋物理、頸繩印法一路拆到規格層,最後整理成同類需求可以直接照著走的做法。
先說清楚這篇的資料邊界:案例本身只寫已在 /cases 公開的事實,數量、金額、交期與收禮者的回饋一概不寫;工藝與材料的部分,則以公開的國際標準與產業技術資料為依據,每個數字都在文末列出來源。

一年一天的節日,一整年的配戴
📍 半導體 · 工程師節 · 紀念識別證配件台灣的工程師節訂在 6 月 6 日。依中國工程師學會的紀錄,這個日子源自紀念治水的大禹,1940 年代由學會年會推動訂定。對工程團隊來說,這是少數專屬於「做事的人」的節日,紀念品因此有一個微妙的條件:它要能被當成節日的記號,又不能在節日過後就收進抽屜。
證件套恰好是這個條件下少見的解。它不是一次性的紀念物,而是每天進廠、刷卡、開會都會掛著的東西。案例的需求寫得很精準——「低調有科技感、天天佩戴耐用」。拆開來看,這其實是三個互相拉扯的要求:
- 低調:在一個以精密與紀律為文化的環境裡,大面積彩色印刷反而顯得吵。
- 科技感:要有一眼能辨認的主題,不能只是一塊素面皮。
- 耐用:每天摩擦衣物、桌緣、門禁感應器,表面印刷會是第一個磨掉的東西。
三者同時成立的交集很窄:要有圖案、但不靠顏色;要有辨識度、但經得起摩擦。答案因此落在「壓紋」——讓圖案成為材料本身的形狀,而不是覆蓋在材料表面的一層墨。
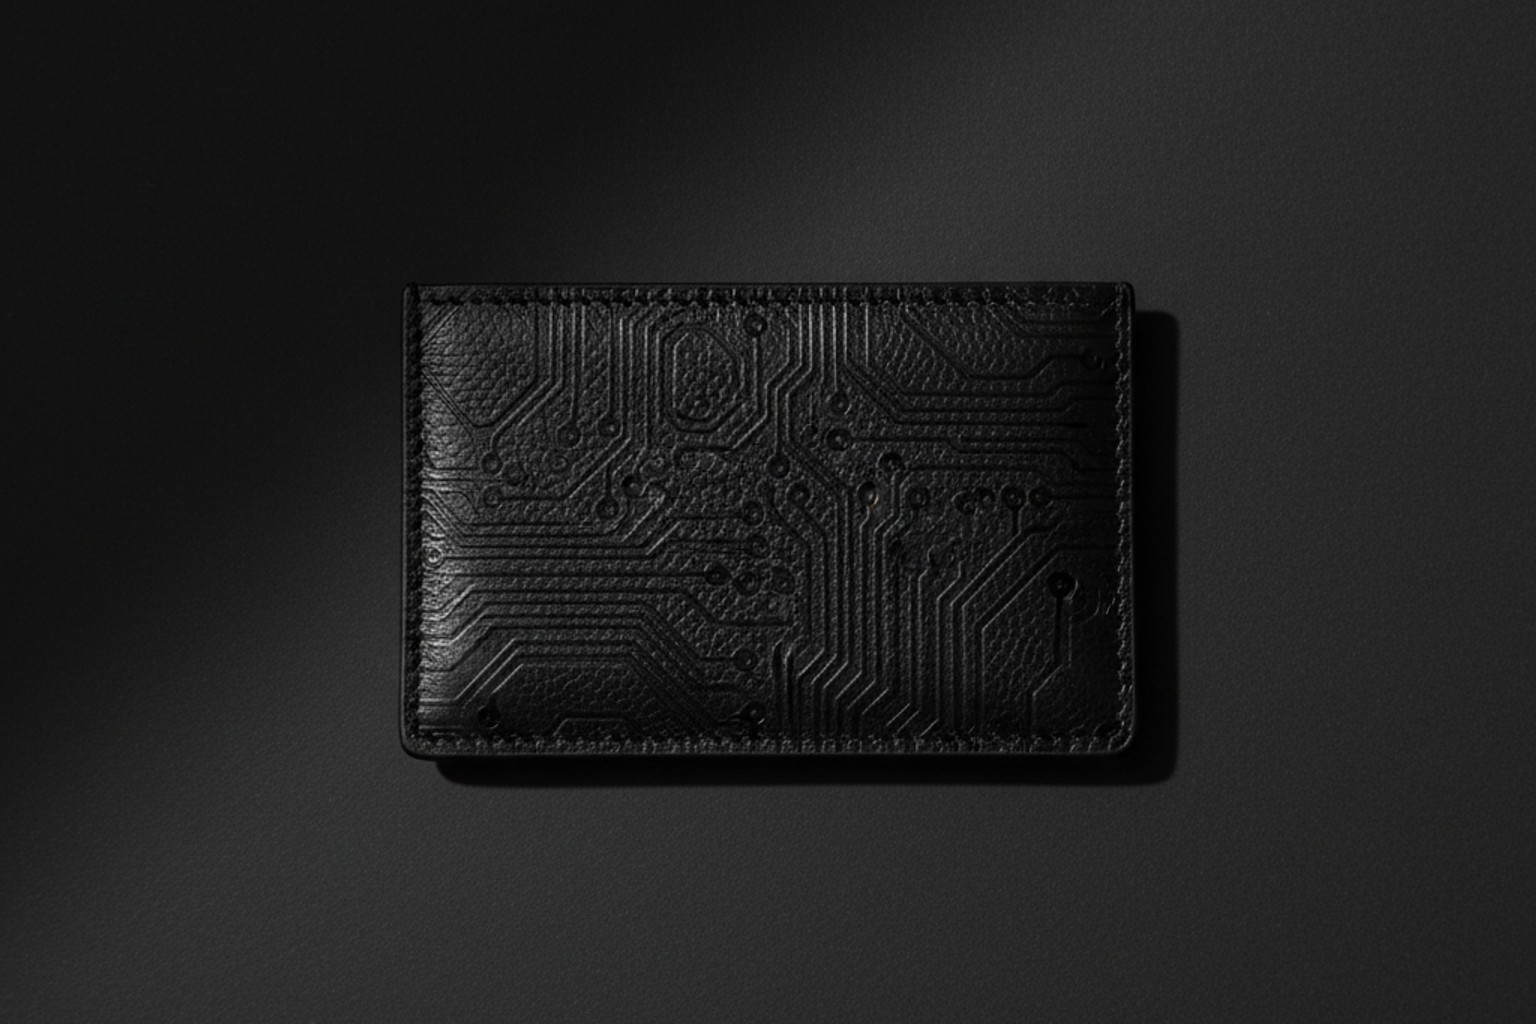
還有一個常被忽略的尺寸前提:套體是為卡片服務的。員工證、門禁卡多半是 ISO/IEC 7810 定義的 ID-1 規格,85.60 × 53.98 mm、圓角半徑約 3 mm。套體在卡外留多少邊、掛孔開在哪、拇指推卡的缺口挖多深,決定了壓紋能用的完整平面有多大——在這個案例裡,圖騰被安排在背面整片連續的皮面上,四周以一圈壓線框住,不跨車縫、不壓扣件。
先問「每天會被怎麼用」,再決定用什麼工法
紀念型證件套最常見的誤判,是把它當成節日海報的延伸去設計。比較穩的順序是反過來:先確認配戴頻率與磨耗環境(產線、辦公室、戶外),再選印記工法。天天配戴、會摩擦的,優先考慮壓紋與雷雕這類「做進材料裡」的工法;短期活動用的,滿版彩印的表現力反而更划算。證件套規格書裡把六種印記工法並列,可以直接對照。
為什麼是荔枝紋:一個會吃掉細節、也會藏住刮痕的底
📍 材料 · 荔枝皮紋 M63這個案例用的料,在我方皮料庫的編號是 荔枝皮紋 M63。先釐清一個名詞:「荔枝紋」(pebble grain)指的是表面紋理,不是皮種。皮革產業的說法是,粒面紋路是以熱與壓力壓上去的,真皮與人造皮都能做出同樣的荔枝紋;修面皮(corrected grain)甚至是先把天然表面磨平,再統一壓上荔枝紋、上色。所以看到「荔枝紋」,能確定的只有觸感,不能推論材質等級——這一點我們在報價時一律照實寫。
人造皮做出紋路的方式又不一樣。PU 皮革是在底布上塗佈聚氨酯層、再上色層,紋路則來自一張帶有凹凸的離型紙:塗層在離型紙上成形、固化後撕下,紙上的紋路就「翻印」到皮面上。這也是為什麼同一支料的紋理可以做得極度均勻,批與批之間的手感差異很小,適合需要大量一致的識別配件。
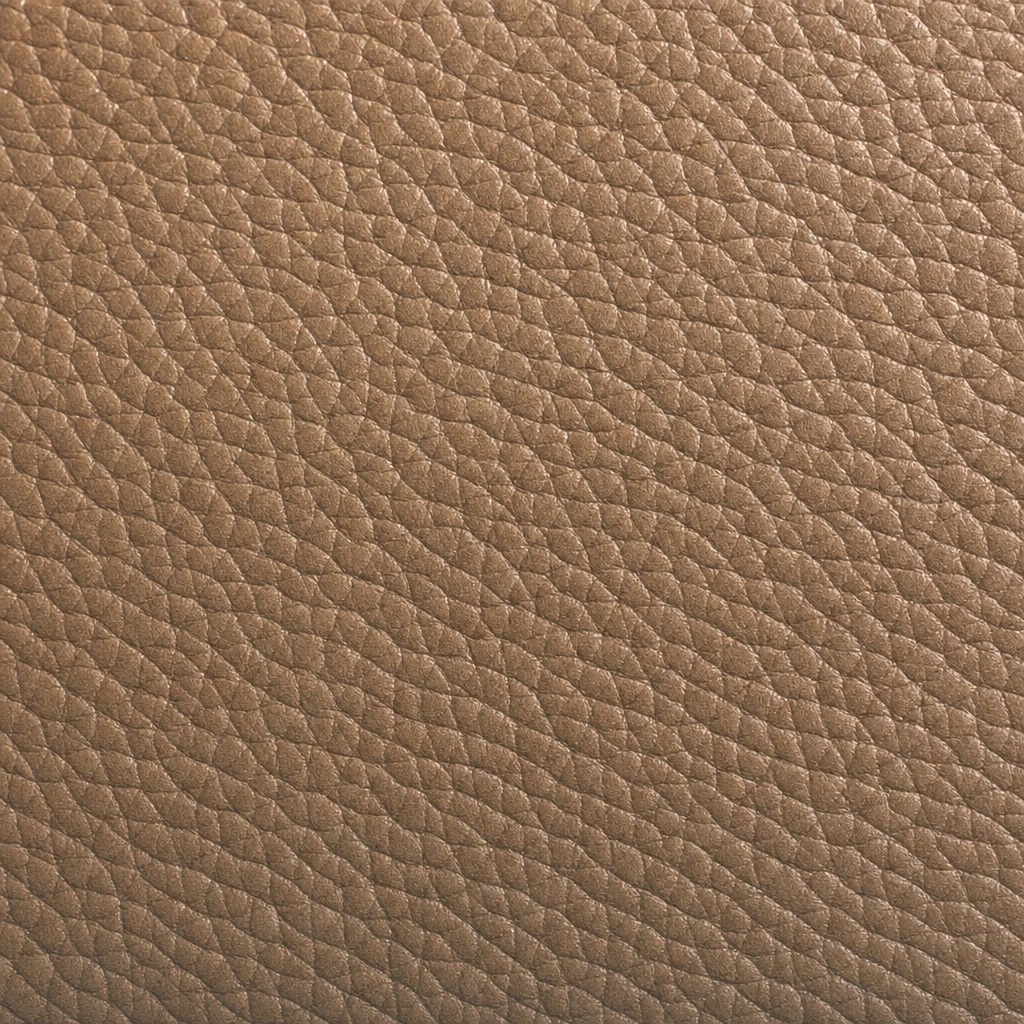
荔枝紋在這個需求裡有兩個好處,也有一個代價。
好處一:耐刮。均勻的小顆粒把接觸面拆成許多小點,指甲或桌緣劃過時,刮痕不容易形成一條連續的亮線。我們的皮料庫把粒面家族定性為「最耐刮、最通用」的一類,正是這個原因。
好處二:讓壓紋有對比。顆粒面本身是霧的、會散射光;被熱壓過的區塊,顆粒被壓平、表面變得較平滑,反光就不同。從實拍可以看到,圖騰內被壓到的面帶著一點光澤,和周圍的霧面顆粒形成反差——這是「不上色也看得見」的物理基礎。
代價:細節會被吃掉。顆粒本身有高度,太細的線會淹沒在紋路裡。技術資料對紋理 PU 皮上燙印的建議是線寬至少 0.3 mm、線與線間距至少 0.4 mm;壓紋雖然不涉及箔的擴散,但同樣的邏輯成立。科技圖騰之所以適合,是因為它由粗細一致的幾何線段、方格與框線組成,本來就是「粗線條語言」。
紋理決定 logo 的最小線寬
選料時可以用一個簡單的檢查:把 logo 最細的一筆印成原寸,放在色卡上看。線寬接近顆粒大小的,就改走雷雕(細線最利)或換平紋底;線條中等以上、圖形感強的,粒面加素壓最有質感。實體色卡可以寄送,紋理一定要用手摸過再決定——這是螢幕給不了的資訊。
同色壓凸:溫度、壓力、時間三個變數的平衡
📍 工藝 · 素壓 · 不上色「壓凸」與「壓凹」常被混用,但物理上是兩件事。壓凹(deboss)是把圖案壓進皮面、低於表面,通常只需要一塊帶圖案的金屬模;壓凸(emboss)則讓圖案高出表面,需要一對公母模把皮夾在中間成形。產業資料的經驗是:凹下去的圖案躲在表面之下,較不受摩擦,長期保持得比較好;凸起的圖案視覺衝擊更強,但在高摩擦的品項上,凸點會隨使用慢慢被磨平。
這個案例在 /cases 的紀錄是「壓凸科技圖騰(同色不上色)」。從實拍看,它的做法是一個被壓線框出的浮雕面:框線與圖騰的線條形成高低落差,光線斜打時產生陰影。業界通稱這類不加任何箔或墨的做法為「素壓」(blind embossing / debossing)。
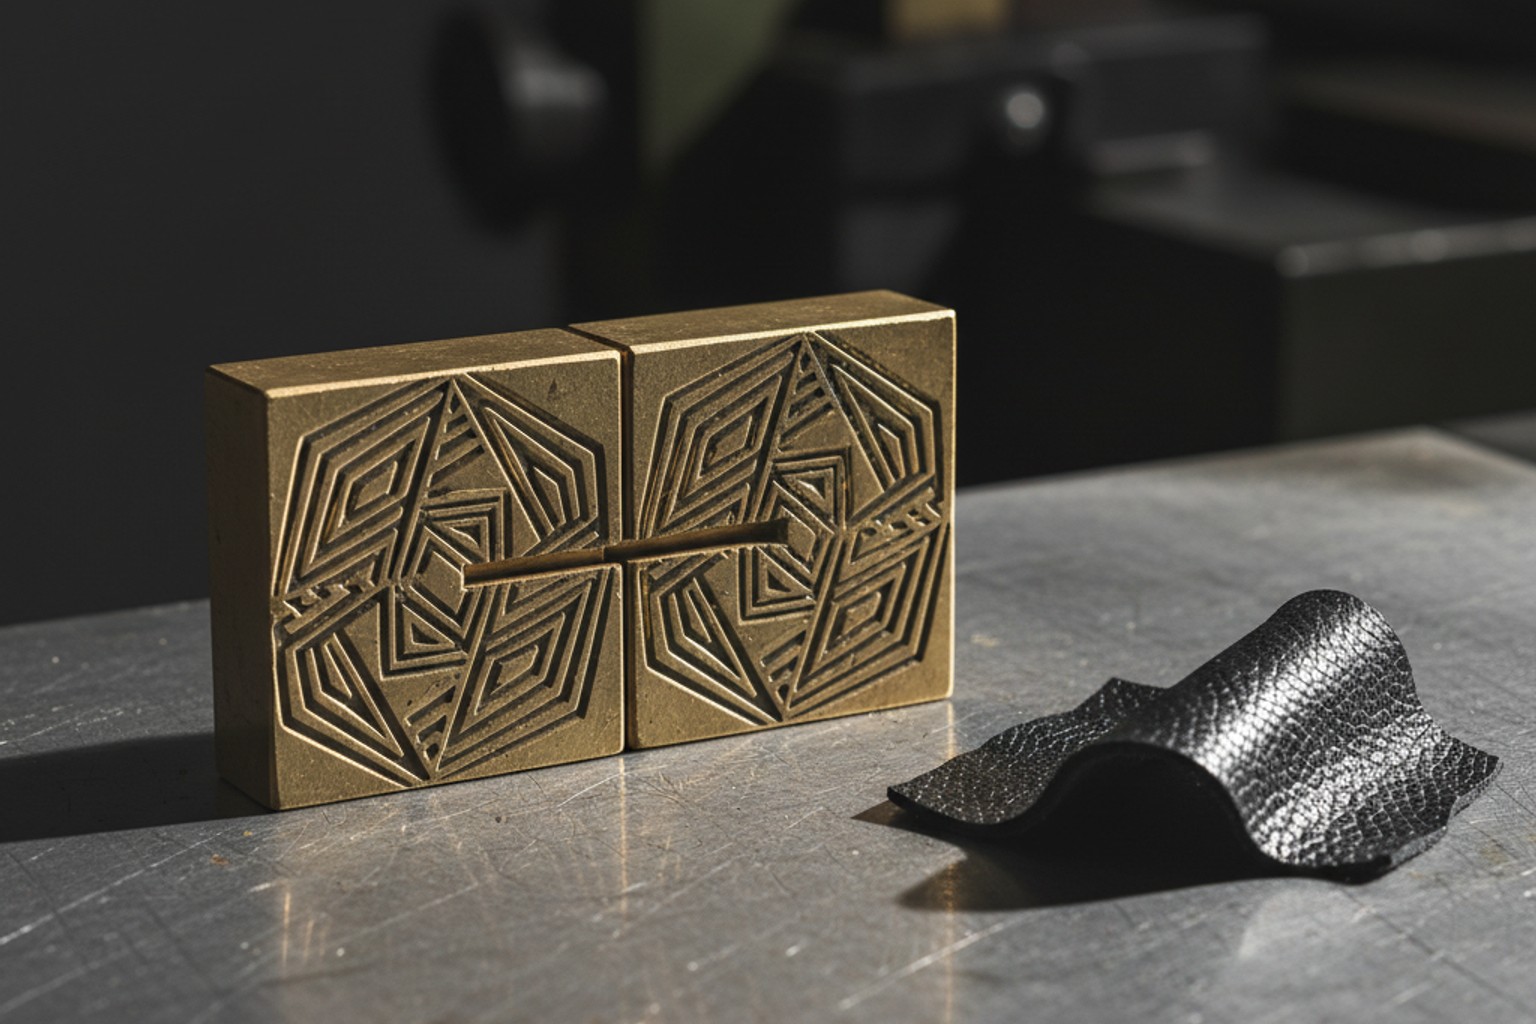
素壓的品質,取決於三個變數:溫度、壓力、停留時間。熱讓皮面軟化到可以塑形,壓力把模具圖形推進材料,停留時間讓形狀在冷卻前定住。技術資料對材質的建議溫度差異相當大:
三個變數之間是互相補償的關係,調錯的症狀也很好辨認:
| 症狀 | 常見原因 | 對證件套的影響 |
|---|---|---|
| 邊緣模糊、線條變胖 | 溫度過高、壓力過大、停留過久 | 科技圖騰的方格糊成一片,失去精密感 |
| 表面異常發亮、變硬 | 過熱或過壓 | 壓痕周圍出現不自然的亮圈,像燙傷 |
| 細節消失 | 模具過熱、壓力過大 | 小字與細線被紋路吞掉 |
| 壓痕淺、不完整 | 溫度不足、壓力不均、停留太短 | 側光下才勉強看得到,日常幾乎隱形 |
這張表裡最有意思的是第二列:「表面變亮」在過量時是缺陷,在適量時卻正是素壓的美感來源——被壓過的面略帶光澤,與霧面顆粒形成反差。好與壞的差別,只在程度。這也是為什麼技術資料一再強調:正式生產前,要用同一批材料的邊角料先試壓,因為塗層的批次差異會改變最適參數。
另一個值得提的延伸做法是「先素壓、再燙金」。紋理 PU 皮直接燙金時,箔容易只黏在顆粒的頂點、掉在谷底;先素壓把該區的紋路壓平,箔就有一個平整的著陸面,也被壓低的高度保護,不容易被磨掉。這個案例沒有這樣做——它把金色留給了頸繩——但這是同類需求想要「一點點亮」時最穩的組合。
最低調的 logo,不是印得小,而是讓它成為材料本身的形狀。
素壓的成敗在打樣,不在量產
素壓沒有色差問題,卻有深度與邊緣銳利度的問題,而這兩件事只能拿在手上、斜著光看才判斷得出來。我們的流程是打樣先行:實體樣品確認後才排量產,樣品階段可以調整模具與壓力。如果 logo 裡有特別細的元素,打樣時會一併做一個對照版,讓你看到「保留」與「簡化」兩種結果再決定。
金色去哪了:黑織帶燙金字頸繩與金屬扣
📍 配件 · 頸繩 · 五金整組的配色邏輯是「黑金」,但金色刻意不放在皮套上,而是放在頸繩。案例紀錄是「黑織帶燙金字頸繩,金屬快拆扣」。這個分配很聰明:皮套是近看的物件,用紋理說話;頸繩是遠看的物件,從幾公尺外看過去,一條黑底帶金字的帶子是整個人身上最先被辨認出來的線條。
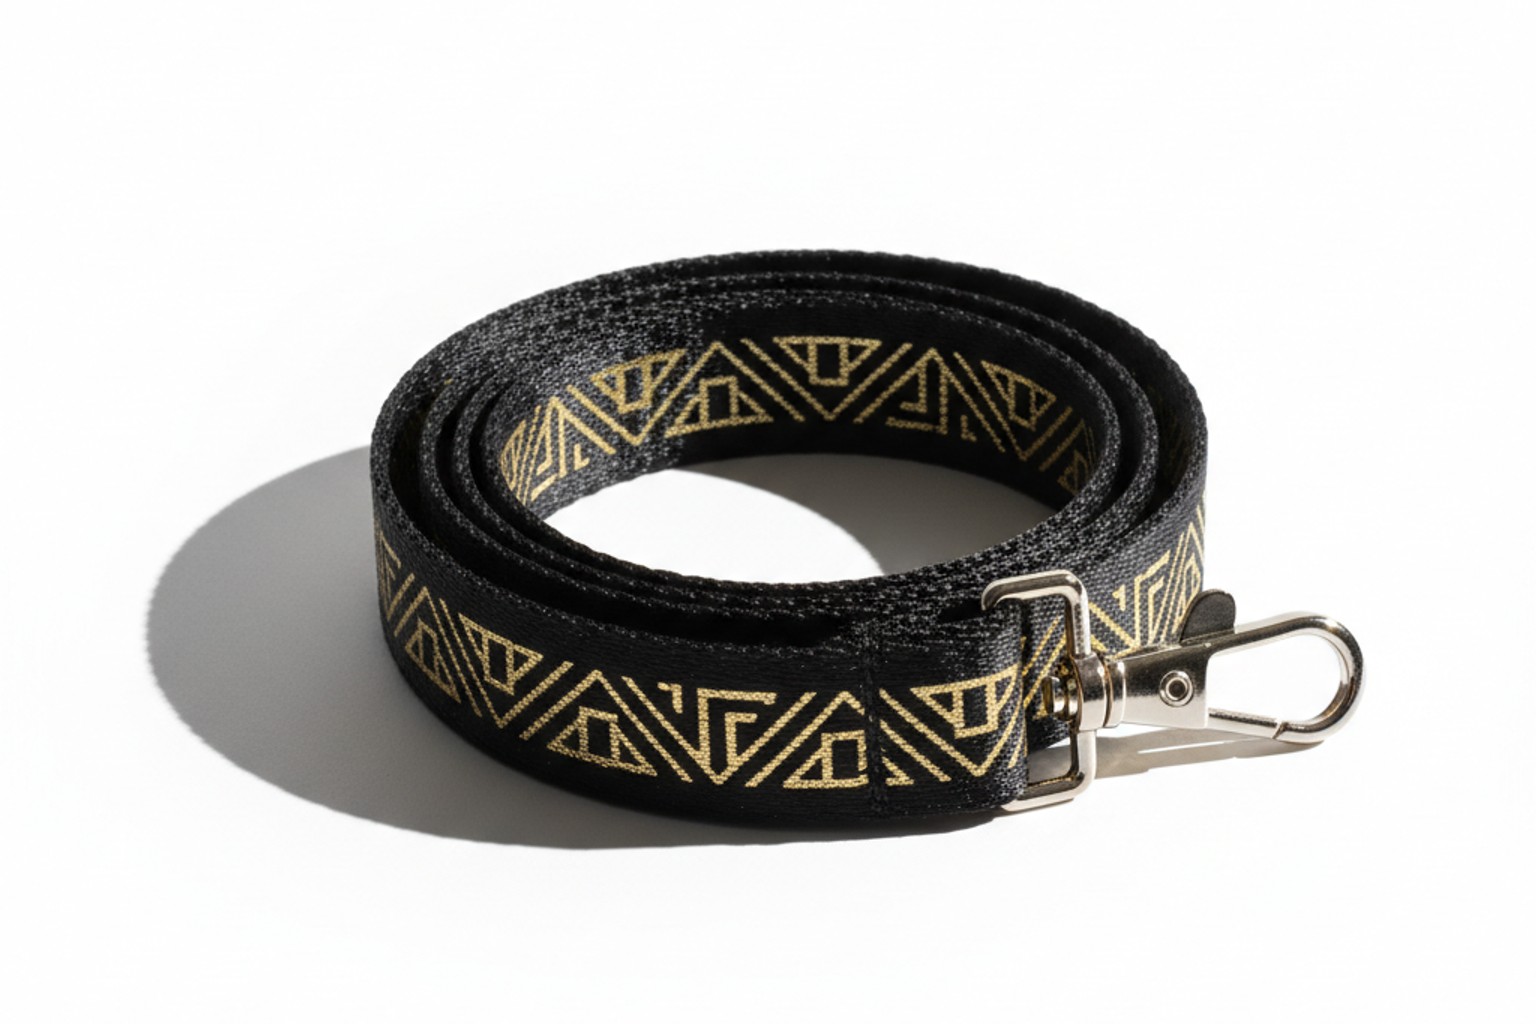
頸繩上的印記,常見有三種做法,各有適合的情境:
- 熱昇華:以 CMYK 印在轉印紙上,經熱壓讓染料氣化滲入纖維。色彩可到全彩漸層,且因為色料在纖維裡而非表面,不易龜裂剝落;限制是需要聚酯含量高的織帶,且色彩以 CMYK 呈現。這也是高雄捷運、威剛案例裡漸層與滿版圖案的做法。
- 網版印刷:每個顏色一張網版,油墨逐色推過。能以 Pantone 精準對色,線條銳利、不透明度高,適合 1–4 色的簡潔 logo。
- 燙金/燙銀:以熱與壓力把金屬箔轉印到織帶上。金屬光澤是油墨做不到的,最適合「一個顏色、要有光」的需求——本案的黑底金字就是這個邏輯。
五金的選擇則回到配戴安全。國際上有一類「安全斷開扣」(breakaway clip)設計:扣具位在頸後,當頸繩被門把、推車或機台勾住、受到拉扯時自動鬆脫,降低勒頸風險。安全識別相關業者建議產線、倉儲、實驗室、醫療與學校等環境優先採用,並定期檢查扣具是否能正常開合。這與本案的金屬快拆扣是兩個不同的零件——快拆扣處理的是「卡套從頸繩上取下」的便利,安全斷開扣處理的是「頸繩從脖子上脫開」的安全;在有機台的廠區,兩者可以同時存在。


把同類案例並排看,會看到頸繩其實是整組識別的「配色開關」:高雄捷運用藍白漸層昇華織帶呼應城市識別,威剛用滿版熱昇華做出活潑撞色,台積電慈善基金會則用全紅緞帶與壓印皮套做成單色系。三張都是實際交付,各自選了不同的頸繩印法,皮套的工法卻都偏向「做進材料裡」。
把顏色交給頸繩,把質感留給皮套
一組識別配件裡,皮套和頸繩不必用同一種語言。常備的頸繩規格是 2 × 90 cm(對折掛頸約 45 cm),寬度 1.5 cm 與 2 cm 最穩定;要燙金字,線條與字高要配合織帶寬度,1 cm 窄版只放得下細字。證件繩專頁把寬度、收尾方式與扣具並列,選配時可以一起看;在有機台的環境,也建議把頸後安全扣列進規格單。
同類需求,可以直接照著走的做法
📍 採購 · HR · 行政 · 紀念型識別配件把這個案例抽象化,它回答的是一個很常見的題目:「要做一個有紀念意義、但會被天天使用的識別配件。」以下是我們從這類需求整理出的五個決定,依序做完,規格單就差不多寫好了。
- 先定配戴情境:天天配戴、會摩擦的,印記工法優先選壓紋或雷雕;短期活動才考慮大面積彩印。有機台的環境,頸繩加安全斷開扣。
- 再定紋理:logo 最細的線決定紋理上限。粒面荔枝紋耐刮、適合粗線條圖形;平紋對細線友善;要真皮或 PU,報價前會照實標示材質,不以紋理名稱暗示皮種。
- 決定顏色放哪:皮套素壓、頸繩出色,是最不容易出錯的分工;若皮套也要一點光,走「先素壓再燙金」。
- 確認版面:以 ID-1 卡 85.60 × 53.98 mm 為基準,確認套體直式或橫式、掛孔位置,印記只落在背面整片連續平面,不跨車縫、不壓扣件。
- 打樣後才量產:素壓的深度、邊緣與光澤只有實物看得準;量產前用同批材料試壓。
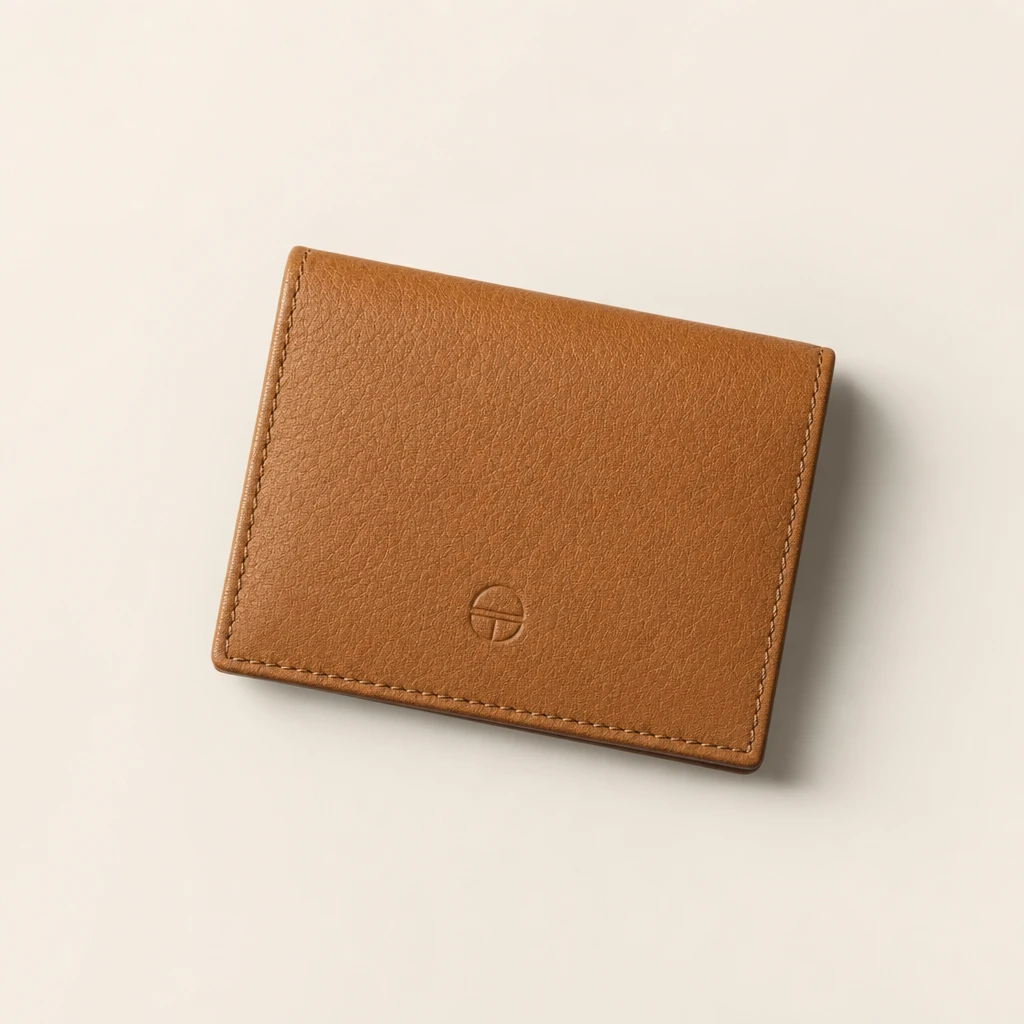
若想從現成款式開始,下面幾款是站上可直接詢價、常被拿來做同類識別配件的底款:


依站上公開口徑,客製證件套 100 件起訂、同款可混色計量;打樣確認後才排量產,量產交期以報價單載明為準(現行常備條件約 20–30 天)。如果你正在規劃第一次的企業禮品採購,企業禮贈品採購新手指南整理了自行採購、找禮品商與選品顧問三條路的差別,可以先讀。
常見問題
證件套客製可以不印顏色嗎?
可以。素壓(壓凸或壓凹)用熱與壓力把圖案做進皮面,不使用任何油墨或箔;圖案靠紋路高低與光澤差異被看見,耐磨且低調。細線較多的 logo 則建議改用雷雕。
識別證套的標準尺寸是多少?
多數員工證與門禁卡採用 ISO/IEC 7810 的 ID-1 規格:85.60 × 53.98 mm,厚約 0.76 mm。套體尺寸依直式或橫式、卡窗與掛孔設計而定,通常在打樣時以實物確認。
荔枝紋證件套是真皮嗎?
不一定。荔枝紋指的是表面紋理,以熱壓方式可以做在真皮上,也可以做在 PU 人造皮上。材質要看報價單上的材質標示,而不是紋理名稱。
壓凸和壓凹哪個比較耐用?
一般而言壓凹較耐用,因為圖案低於表面、較少受摩擦;壓凸立體感強,但凸起處長期摩擦會逐漸變平。天天配戴的品項,兩者都比表面印刷耐磨。
證件套頸繩需要安全扣嗎?
在產線、倉儲、實驗室、醫療或學校等可能被勾住的環境,建議使用頸後安全斷開扣:受拉扯時自動鬆脫,降低勒頸風險。一般辦公環境可依需求選配。
- 案例事實:明日禮品〈交付案例〉/cases 公開紀錄(台積電 · 工程師節)
- ISO/IEC 7810:2003 Identification cards — Physical characteristics(iso.org);ISO/IEC 7810 條目(Wikipedia,ID-1 尺寸與厚度)
- 工程師節由來:中國工程師學會(cie.org.tw);NOWnews〈6月6日工程師節、水利節〉
- Szoneier Leather, Debossed vs Embossed Leather(壓凸/壓凹模具與耐用性)
- Zhengfei Technology, Hot Stamp Leather: Temperature, Pressure & Dwell Time Guide(材質溫度區間與缺陷成因)
- Lion Paper, Foil Stamping Textured PU Leather Guide(紋理 PU 燙印線寬 0.3 mm/間距 0.4 mm、先素壓再燙金)
- Artificial leather(Wikipedia,PU 皮塗佈結構與離型紙壓紋)
- Carl Friedrik, What is Pebbled Leather?;The Bag Icon, What is corrected grain leather?(荔枝紋與修面皮)
- ISO 15115:2019 Leather — Vocabulary(皮革產業名詞標準)
- Just Lanyards, Printed Lanyards Explained: Dye Sublimation vs Screen Printing(頸繩印法)
- Badgezoo, Breakaway Lanyard Safety Basics for Workplaces(安全斷開扣位置、適用環境與檢查)
一只證件套的預算不高,卻是企業識別裡被看見次數最多的物件之一。把紀念的意義壓進材料,讓它在節日過後的每一天繼續被使用——這是這個案例想留下的做法。